Por fin he recibido el basculante original, proveniente de un despiece que vendía un mecánico histórico de Montesa en Barcelona: Doro Chamorro, !que torcidos son los renglones de la historia¡.
Comparando los dos basculantes, de la 49 y de la 125, veo que las cotas son exactamente iguales, tan sólo varía el diámetro del eje trasero, la pestaña para colocar el tensor de cadena invertido (respecto a la 49) y el sistema de engrase.
Repasando el de la 49, se aprecian 4 puntos a reparar, 2 muy visibles (desgaste y hundimiento del tubo) y 2 más imperceptibles (desgaste de la cadena en el eje del basculante). Los casquillos no tienen juego y estan en buen estado.


Hay además un defecto de fabricación, que no afecta a la funcionalidad y que tiene que ver con lo que comenté en el artículo anterior sobre la forma de fabricación de las piezas metálicas. Cualquier pieza mecanizada por corte con sierra o cizalla (prensa), tiene una cara buena y otra mala (también sucede en carpintería de madera por ej.). La cara que primero recibe la entrada de la sierra o del golpe, es la cara buena, la de salida es la mala. La cara mala tiene sin embargo mejor planimetría y es más adecuada para recibir el contacto del eje. En este caso, las pestañas soldadas al final del tubo y que contienen los orificios de paso del eje, !! están al revés ¡¡. La cara buena de todas las piezas se coloca del lado más visible, pues bien en este basculante los dos lados están mal. O bien se trataba de un aprendiz, o de un error al soldar la primera y luego se colocó la segunda simétrica. La solución es afinar algo los cantos y superficies para convertir esta cara en buena. En cuanto a los puntos de desgaste y hundimiento, rellenaré primero con soldadura y finalmente lijaré y refinaré. (superior: cara buena, inferior: cara mala)


En soldadura eléctrica, una de las tareas complicadas es soldar espesores de metal reducido, que en los chasis de moto es lo habitual, pues es muy fácil perforar la pieza, por ello y como yo solo soy un aficionado, en estos casos, con desgaste añadido, hago una pieza de relleno que luego sueldo, de modo que las dos partes a unir tienen espesores similares y evito el temido "agujero". Sin embargo en la reparación del desgaste longitudinal, me he confiado y zas ....... agujero, que al final significa más trabajo.

Aprovecho para repasar las roscas de los tornillos de anclaje de los amortiguadores, con un cepillado y el paso de una terraja de roscar del diámetro 12, que elimina imperfecciones y pequeños golpes.
Finalmente, el resultado de la reparación de soldadura y afinado es este:


Aquí se puede apreciar la rosca restaurada y el anclaje del eje repasado.

Para el proceso de lijado y afinado he utilizado: 1 disco rígido de acero y 1 disco flexible medio-grueso en la amoladora; y en el taladro 4 de laminas de lija: 2 pequeños de 80 y 120, 1 mediano de 120 y uno grande de 80, además de 1 disco de alambre y 1 de fibra, este último para dejar la superficie bruñida para que mejore el agarre de la pintura, pues las lijas dejan una superficie demasiado afinada.

Una vez reparado lo he montado con todas las piezas y comprobado que todo ajusta perfectamente. Ahora no se observan las desalineaciones que antes existian y el basculante queda aplomado correctamente.


Nota: en las tareas de restaurar soy autodidacta, supongo que como muchos de nosotros, por lo que entiendo que habrá trabajos que se podran acometer de distinta forma, con otros útiles, etc. Por ello estaré encantado que tanto en este como en otros artículos, hagais vuestros comentarios, sobre vuestros trucos u otras formas de proceder.




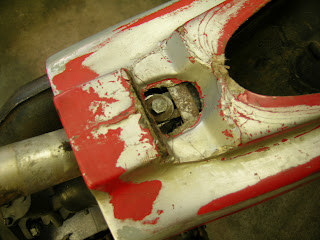


 En dos puntos la resina no ha penetrado y se han formado bolsas de aire, recorto la tela y volveré a colocar otro refuerzo en esta zona.